
Perfil de Borracha Alta Resistência | Fornecedor OEM
Por Equipe de Engenharia Zhouxin Sealing · · 3 visualizações
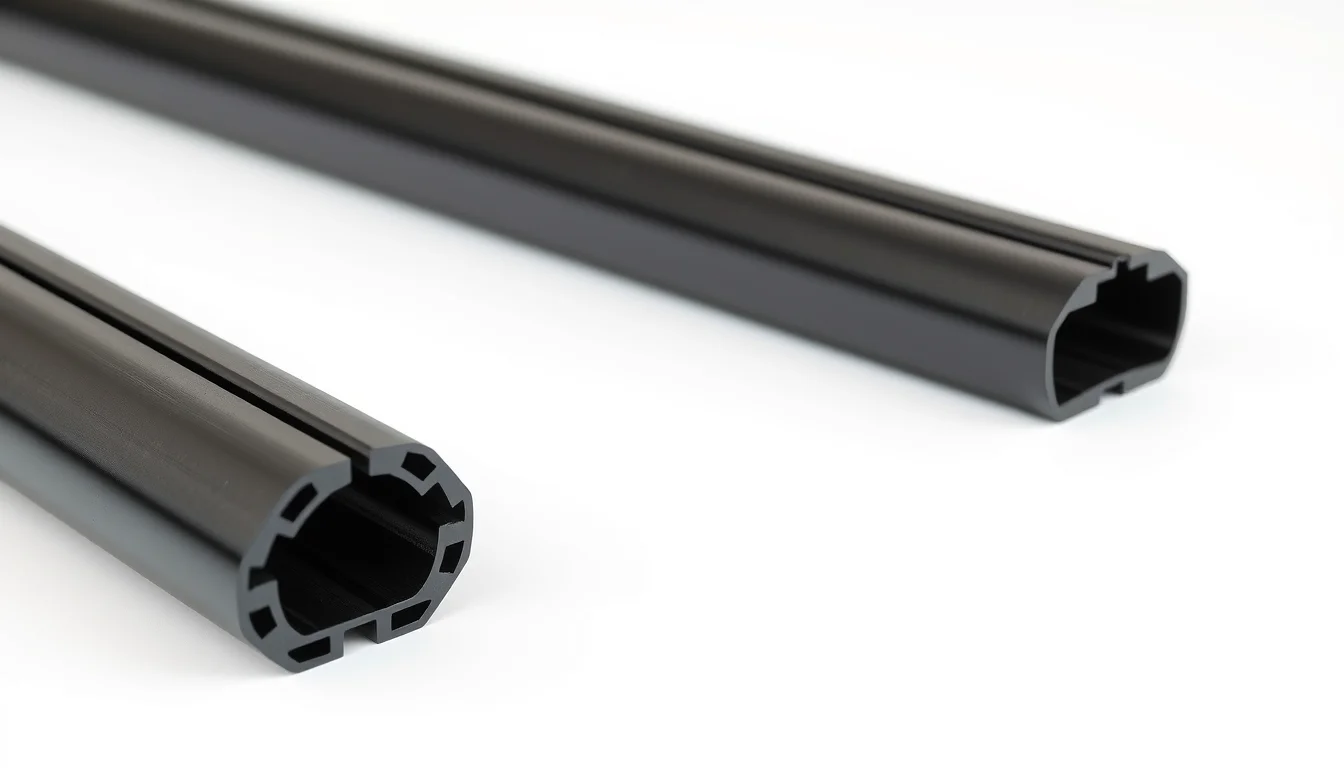
Perfil de Borracha de Alta Resistência Tracionária | Fornecimento de Fábrica OEM
Um perfil de borracha de alta resistência tracionária é especificado quando a vedação precisa resistir a arrancamento, rasgo e deformação permanente sob carga — tipicamente ≥10 MPa de tração conforme ASTM D412, com deformação permanente por compressão abaixo de 25% após 70 h a 100°C. Para compradores internacionais com pedidos de compra ativos, a verdadeira questão não é o número na ficha técnica, mas se o seu fornecedor consegue manter esse número ao longo de 50.000 metros, três cores e uma tolerância de extrusão de ±0,15 mm. Este guia aborda a comparação de capacidade fabril, a economia do ferramental e a entrega do CAD que separa um projeto limpo de três meses de idas e vindas.
O Que "Alta Resistência Tracionária" Realmente Significa em um Perfil de Borracha
A resistência tracionária em um perfil extrudado é uma propriedade do sistema, não uma especificação do composto. A matriz polimérica, a carga de enchimento, o estado de cura e o projeto da matriz interagem entre si. Um EPDM denso com 12 MPa em uma placa de laboratório pode cair para 8 MPa em um perfil de parede fina se a linha de extrusão operar com temperatura excessiva ou se o túnel de vulcanização for curto.
Referências de Materiais Que os Compradores Devem Verificar
| Material | Tração (MPa) | Shore A | Faixa de Temperatura | Deformação Permanente (70h/100°C) | Índice de Custo |
|---|---|---|---|---|---|
| EPDM (denso) | 10–15 | 60–80 | -40 a 150°C | 15–25% | $$ |
| Silicone (VMQ) | 7–10 | 40–70 | -60 a 200°C | 20–35% | $$$ |
| Nitrila (NBR) | 10–14 | 60–80 | -30 a 120°C | 12–20% | $$ |
| Neoprene (CR) | 10–14 | 50–75 | -40 a 120°C | 18–28% | $$$ |
| TPE/TPV | 6–10 | 60–85 | -40 a 125°C | 25–40% | $ |
Os números acima são faixas típicas para extrusão em produção, não valores de laboratório em condições ideais. Solicite dados de envelhecimento térmico de 10 dias conforme ASTM D573 — um composto que perde mais de 20% de tração após 70 h a 100°C não sobreviverá uma década em um telhado ou sob o capô de um veículo.
Onde a Alta Resistência Tracionária é Mais Importante
- tiras de vedação para portas que sofrem compressão repetida e tensão de arrancamento
- vedações para armários com barbatanas de retenção mecânica
- perfis WPC co-extrudados com lábio de vedação em borracha
- linha de silicone para aplicações de alta temperatura ou contato com alimentos
Comparação de Capacidade Fabril: O Que Verificar Antes de Emitir um Pedido de Compra
Nem todas as extrusoras são iguais. Um trader com uma única linha de 65 mm não consegue manter ±0,15 mm em um perfil de 40 mm. Aqui está a lista de verificação que usamos ao comparar concorrentes para nossos próprios clientes.
Equipamentos e Processo
| Capacidade | Fornecedor Iniciante | Nível Médio | Fábrica Nível Exportação |
|---|---|---|---|
| Linhas de extrusão | 1–2 | 3–5 | 6+ com vulcanização inline |
| Tolerância (perfil denso) | ±0,30 mm | ±0,20 mm | ±0,10–0,15 mm |
| Emenda inline | Manual | Semiautomática | Automática com verificação por visão |
| Controle de cura | Em lote | Lote + temporizador | Túnel contínuo, registrado por PLC |
| Testes laboratoriais | Terceirizados | Tração básica | ASTM D412/D573/D395 completos |
| Oficina de ferramental | Terceirizada | Parcial | CNC + EDM próprios |
Certificações e Conformidade
Para pedidos de exportação, confirme ISO 9001, RoHS, REACH SVHC e — para vedações de eletrônicos ou eletrodomésticos — retardância de chama UL 94 quando exigido. Para projetos adjacentes ao setor automotivo, IATF 16949 é um filtro obrigatório. Peça o número do certificado e verifique-o; PDFs são fáceis de falsificar.
Na nossa experiência na fábrica de Hunan, um comprador alemão enviou uma especificação de perfil EPDM de 12 MPa para vedação de porta de câmara fria. O primeiro lote de teste falhou na deformação permanente por compressão com 32% porque o composto usava carga de enchimento reciclada para reduzir custo. Reformulamos com EPDM virgem e cura por peróxido, mantivemos 18% de deformação após 70 h a 100°C, e o projeto avançou para 40.000 m/mês. A lição: resistência tracionária sozinha não prevê a vida útil da vedação — deformação permanente por compressão e resistência ao ozônio sim.
O Processo Real de Extrusão Personalizada, Passo a Passo
1. Análise do Desenho e Feedback DFM
Analisamos seu CAD quanto a espessura de parede, rebaixos e empilhamento de tolerâncias. Uma parede de 0,8 mm em EPDM é viável; em silicone 70 Shore A é arriscada. Retornamos uma nota DFM em até 48 horas.
2. Projeto e Fabricação do Ferramental
As matrizes de extrusão são cortadas em CNC e acabadas por EDM. Custo típico de ferramental para um perfil denso: USD 400–1.200 dependendo da complexidade da seção transversal. Prazo: 7–12 dias úteis. Co-extrusão (borracha + PVC rígido ou suporte de alumínio) dobra o custo do ferramental.
3. Desenvolvimento do Composto
Partimos de uma base comprovada e ajustamos carga, plastificante e sistema de cura para atingir suas metas de tração, dureza e envelhecimento térmico. Amostras de composto para primeira peça: 5–7 dias.
4. Extrusão de Teste e Aprovação de Amostra
Rodamos 50–100 m de perfil de teste, medimos a seção transversal em um comparador óptico e enviamos amostras de 3–5 m com relatório dimensional. Você aprova ou solicita ajustes. Espere 2–3 iterações em perfis complexos.
5. Produção em Massa e Controle de Qualidade
A produção roda em linhas controladas por PLC com medição a laser inline. Retiramos 1 amostra a cada 500 m para tração e dureza conforme ASTM D2240. Deformação permanente por compressão conforme ASTM D395 é realizada por lote.
6. Embalagem e Exportação
Rolos, comprimentos retos ou cortados sob medida. Embalagem padrão de exportação: saco interno de PE, saco externo de tecido ou caixa de papelão, paletizado e envolto em filme shrink. Fornecemos código HS, packing list e peso dimensional para seu agente de carga.
Como Enviar Desenhos CAD Que Eliminam Idas e Vindas
A maioria dos atrasos vem de desenhos incompletos, não de fábricas lentas. Envie o seguinte em um único pacote:
- DXF ou DWG da seção transversal, desenhado em escala 1:1, com o eixo do perfil alinhado ao X
- Tabela de tolerâncias — quais dimensões são críticas (lábio de vedação, canal de montagem) e quais são cosméticas
- Especificação do material — polímero, Shore A, cor e qualquer conformidade (UL 94, FDA, REACH)
- Comprimento e embalagem — DI/DE do rolo, comprimento reto, tolerância de corte
- Volume anual e quantidade do primeiro pedido — isso determina a amortização do ferramental e o nível de preço
- Notas de aplicação — temperatura, contato com mídia, taxa de compressão, exposição a UV
Se você tem apenas uma foto ou uma amostra, envie. Fazemos a engenharia reversa da seção transversal e retornamos um desenho para sua aprovação antes de cortar o ferramental. Isso adiciona 3–5 dias, mas evita uma matriz errada.
MOQ, Ferramental e Estrutura de Custos
| Item | Faixa Típica | Observações |
|---|---|---|
| MOQ (perfil padrão) | 500–1.000 m | Menor para pedidos recorrentes |
| MOQ (composto personalizado) | 2.000–5.000 m | Desenvolvimento do composto amortizado |
| Ferramental (perfil denso) | USD 400–1.200 | Único, propriedade do cliente |
| Ferramental (co-extrusão) | USD 900–2.500 | Inclui matriz do suporte |
| Prazo de amostra | 7–15 dias | Após aprovação do desenho |
| Prazo de produção | 15–25 dias | Após aprovação da amostra |
| Custo de amostra | Grátis para padrão, pago para personalizado | Creditado no primeiro pedido |
Os preços são FOB Xangai ou Shenzhen. Cotamos EXW, FOB ou CIF dependendo da sua configuração de frete.
Perguntas Frequentes
Qual é o seu MOQ para um perfil de borracha de alta resistência tracionária personalizado?
Para um perfil padrão de EPDM ou silicone com matriz existente, o MOQ é de 500–1.000 m. Para um novo composto ou um perfil co-extrudado, o MOQ é de 2.000–5.000 m para cobrir o desenvolvimento do composto e a amortização do ferramental. Aceitamos pedidos de teste abaixo do MOQ a um preço unitário mais alto para validação de primeira peça.
Qual é o prazo do desenho até o embarque?
O ferramental leva 7–12 dias úteis. As amostras de primeira peça são enviadas 5–7 dias após o ferramental. Após a aprovação da amostra, a produção em massa é de 15–25 dias dependendo do volume e da complexidade do composto. Total do CAD ao contêiner: 35–50 dias para um novo perfil personalizado.
Qual tolerância de extrusão vocês conseguem manter?
Para perfis densos de EPDM e silicone, mantemos ±0,10–0,15 mm em dimensões críticas e ±0,25 mm em dimensões não críticas. Perfis de esponja e co-extrudados operam com ±0,20–0,30 mm. A capacidade de tolerância depende da espessura de parede da seção transversal e da retração do composto; confirmamos na nota DFM.
Como vocês embalam e exportam perfis de borracha?
A embalagem padrão de exportação é saco interno de PE, saco externo de tecido ou caixa de papelão, paletizado e envolto em filme shrink. Rolos, comprimentos retos e cortados sob medida estão todos disponíveis. Fornecemos código HS, packing list e peso dimensional. Para frete marítimo, adicionamos dessecante e filme resistente a UV para trânsito longo.
Vocês fornecem amostras grátis?
Sim — amostras grátis de 3–5 m para perfis padrão, com frete a cobrar. Para compostos personalizados ou novo ferramental, cobramos uma taxa de amostra de USD 100–300, creditada no seu primeiro pedido de produção. As amostras são enviadas com relatório dimensional e ficha técnica do material.
Envie seu desenho CAD para uma cotação em 24 horas.
Precisa de orçamento personalizado?
Envie seu desenho CAD ou especificações (material, dureza, perfil, faixa de temperatura, MOQ) — nossa equipe de engenharia responde em 24 horas.