
高强度橡胶异型条 | 厂家直供定制
作者 州信密封工程团队 · · 3 浏览
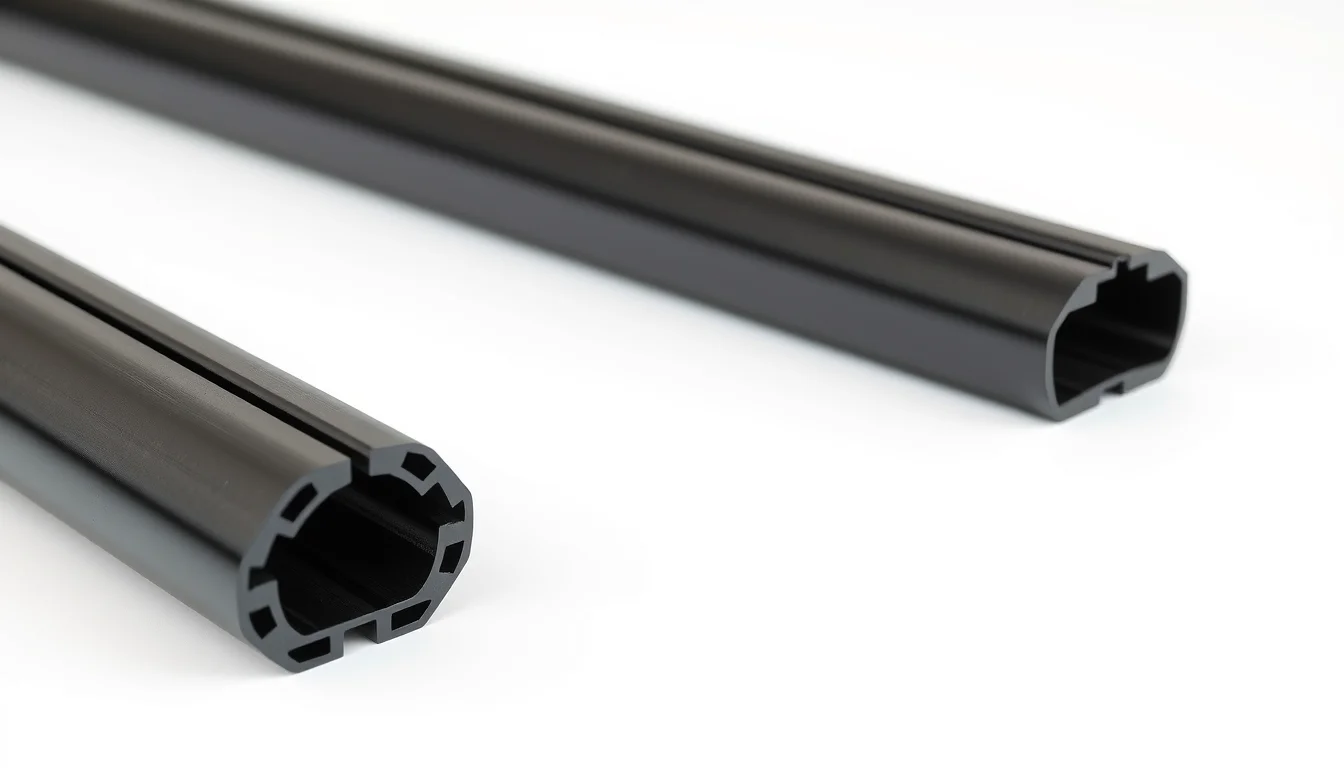
高强度橡胶异型条的真正含义
高强度橡胶异型条适用于密封件必须抵抗拉脱、撕裂和负载下永久变形的场合——通常按ASTM D412标准拉伸强度≥10 MPa,100°C下70小时后压缩永久变形低于25%。对于持有活跃订单的海外买家来说,真正的问题不是数据表上的数字,而是你的供应商能否在50,000米、三种颜色和±0.15 mm挤出公差范围内保持那个数字。本指南将逐一介绍工厂能力对比、模具经济性以及CAD交接——这些决定了项目是顺利推进还是陷入三个月的反复沟通。
橡胶异型条中"高强度"的实际含义
挤出异型条的拉伸强度是一项系统性能,而非单纯的胶料规格。聚合物基体、填料用量、硫化状态和口型设计相互作用。实验室试片中12 MPa的高密度EPDM,如果挤出线温度过高或硫化隧道过短,在薄壁异型条中可能降至8 MPa。
买家应核实的材料基准
| 材料 | 拉伸强度 (MPa) | 邵氏A硬度 | 温度范围 | 压缩永久变形 (70h/100°C) | 成本指数 |
|---|---|---|---|---|---|
| EPDM(密实) | 10–15 | 60–80 | -40 至 150°C | 15–25% | $$ |
| 硅胶 (VMQ) | 7–10 | 40–70 | -60 至 200°C | 20–35% | $$$ |
| 丁腈 (NBR) | 10–14 | 60–80 | -30 至 120°C | 12–20% | $$ |
| 氯丁 (CR) | 10–14 | 50–75 | -40 至 120°C | 18–28% | $$$ |
| TPE/TPV | 6–10 | 60–85 | -40 至 125°C | 25–40% | $ |
以上数据为量产挤出的典型范围,而非最佳实验室值。请索取按ASTM D573标准进行的10天热老化数据——在100°C下70小时后拉伸强度损失超过20%的胶料,无法在屋顶或引擎盖下使用十年。
高强度最重要的应用场景
工厂能力对比:下订单前应核查的事项
并非所有挤出工厂实力相当。只有一条65 mm生产线的贸易商无法在40 mm异型条上保持±0.15 mm公差。以下是我们为客户对标竞争对手时使用的核查清单。
设备与工艺
| 能力 | 入门级供应商 | 中端 | 出口级工厂 |
|---|---|---|---|
| 挤出生产线 | 1–2条 | 3–5条 | 6条以上,带在线硫化 |
| 公差(密实异型条) | ±0.30 mm | ±0.20 mm | ±0.10–0.15 mm |
| 在线接驳 | 手动 | 半自动 | 自动带视觉检测 |
| 硫化控制 | 批次式 | 批次+定时 | 连续隧道,PLC记录 |
| 实验室检测 | 外包 | 基础拉伸 | 完整ASTM D412/D573/D395 |
| 模具车间 | 外包 | 部分自有 | 自有CNC+电火花 |
认证与合规
对于出口订单,需确认ISO 9001、RoHS、REACH SVHC,以及电子或家电密封件所需的UL 94阻燃认证。对于汽车相关项目,IATF 16949是硬性门槛。索取证书编号并核实——PDF很容易造假。
以我们湖南工厂的经验来看, 一位德国买家发来用于冷库门密封的12 MPa EPDM异型条规格。首批试产因胶料使用再生填料降本,压缩永久变形达到32%而未通过。我们改用纯原生EPDM和过氧化物硫化体系重新配方,在100°C下70小时后保持18%的变形率,项目推进至每月40,000米。教训是:拉伸强度本身不能预测密封寿命——压缩永久变形和耐臭氧性才能。
真正的定制挤出流程,逐步解析
1. 图纸审核与DFM反馈
我们审核您的CAD图纸的壁厚、倒扣和公差叠加。EPDM中0.8 mm壁厚可以实现;70邵氏A硅胶中则有风险。我们在48小时内返回DFM意见。
2. 模具设计与制造
挤出模具采用CNC加工,电火花精加工。密实异型条的典型模具费用:400–1,200美元,取决于截面复杂程度。交期:7–12个工作日。共挤(橡胶+硬质PVC或铝载体)模具费用翻倍。
3. 胶料开发
我们从成熟基础配方出发,调整填料、增塑剂和硫化体系,以达到您的拉伸强度、硬度和热老化目标。首件胶料样品:5–7天。
4. 试挤出与样品确认
我们试产50–100米异型条,在光学投影仪上测量截面,并发送3–5米样品及尺寸报告。您确认或要求调整。复杂异型条预计需要2–3次迭代。
5. 量产与品控
生产在PLC控制的生产线上运行,带在线激光测量。每500米抽取1个样品,按ASTM D2240检测拉伸强度和硬度。按ASTM D395每批次检测压缩永久变形。
6. 包装与出口
卷装、直条或定尺切割。标准出口包装:内层PE袋,外层编织袋或纸箱,托盘化并收缩膜包裹。我们提供HS编码、装箱单和体积重量供您的货代使用。
如何发送CAD图纸以消除反复沟通
大多数延误来自图纸不完整,而非工厂效率低。请一次性提供以下内容:
- DXF或DWG 截面图,1:1绘制,异型条轴线与X轴对齐
- 公差表 —— 哪些尺寸是关键尺寸(密封唇、安装槽),哪些是外观尺寸
- 材料标注 —— 聚合物、邵氏A硬度、颜色及任何合规要求(UL 94、FDA、REACH)
- 长度与包装 —— 卷内径/外径、直条长度、切割公差
- 年用量与首单数量 —— 这决定模具摊销和价格档位
- 应用说明 —— 温度、接触介质、压缩率、紫外线暴露
如果您只有照片或样品,请寄给我们。我们逆向工程截面,在开模前返回图纸供您确认。这会增加3–5天,但能避免开错模具。
起订量、模具与成本结构
| 项目 | 典型范围 | 备注 |
|---|---|---|
| 起订量(标准异型条) | 500–1,000米 | 返单可更低 |
| 起订量(定制胶料) | 2,000–5,000米 | 含胶料开发摊销 |
| 模具(密实异型条) | 400–1,200美元 | 一次性,客户所有 |
| 模具(共挤) | 900–2,500美元 | 含载体口型 |
| 样品交期 | 7–15天 | 图纸确认后 |
| 量产交期 | 15–25天 | 样品确认后 |
| 样品费用 | 标准品免费,定制品收费 | 首单可抵扣 |
价格为上海或深圳FOB。根据您的物流安排,我们可报EXW、FOB或CIF。
常见问题
定制高强度橡胶异型条的起订量是多少?
对于有现成模具的标准EPDM或硅胶异型条,起订量为500–1,000米。对于新胶料或共挤异型条,起订量为2,000–5,000米,以覆盖胶料开发和模具摊销。我们接受低于起订量的试单,单价较高,用于首件验证。
从图纸到发货的交期是多久?
开模需要7–12个工作日。首件样品在开模后5–7天发出。样品确认后,量产为15–25天,取决于数量和胶料复杂程度。从CAD到装柜:新定制异型条总计35–50天。
你们能保持什么挤出公差?
对于密实EPDM和硅胶异型条,关键尺寸保持±0.10–0.15 mm,非关键尺寸±0.25 mm。海绵和共挤异型条为±0.20–0.30 mm。公差能力取决于截面壁厚和胶料收缩率;我们在DFM意见中确认。
你们如何包装和出口橡胶异型条?
标准出口包装为内层PE袋,外层编织袋或纸箱,托盘化并收缩膜包裹。卷装、直条和定尺切割均可提供。我们提供HS编码、装箱单和体积重量。海运时,我们添加干燥剂和抗紫外线缠绕膜以应对长距离运输。
你们提供免费样品吗?
是的——标准异型条提供3–5米免费样品,运费到付。对于定制胶料或新开模具,我们收取100–300美元的样品费,可在首次量产订单中抵扣。样品随附尺寸报告和材料数据表。
发送您的CAD图纸,24小时内获取报价。