
Extrusão de Borracha Personalizada | Fornecedor OEM
Por Equipe de Engenharia Zhouxin Sealing · · 2 visualizações
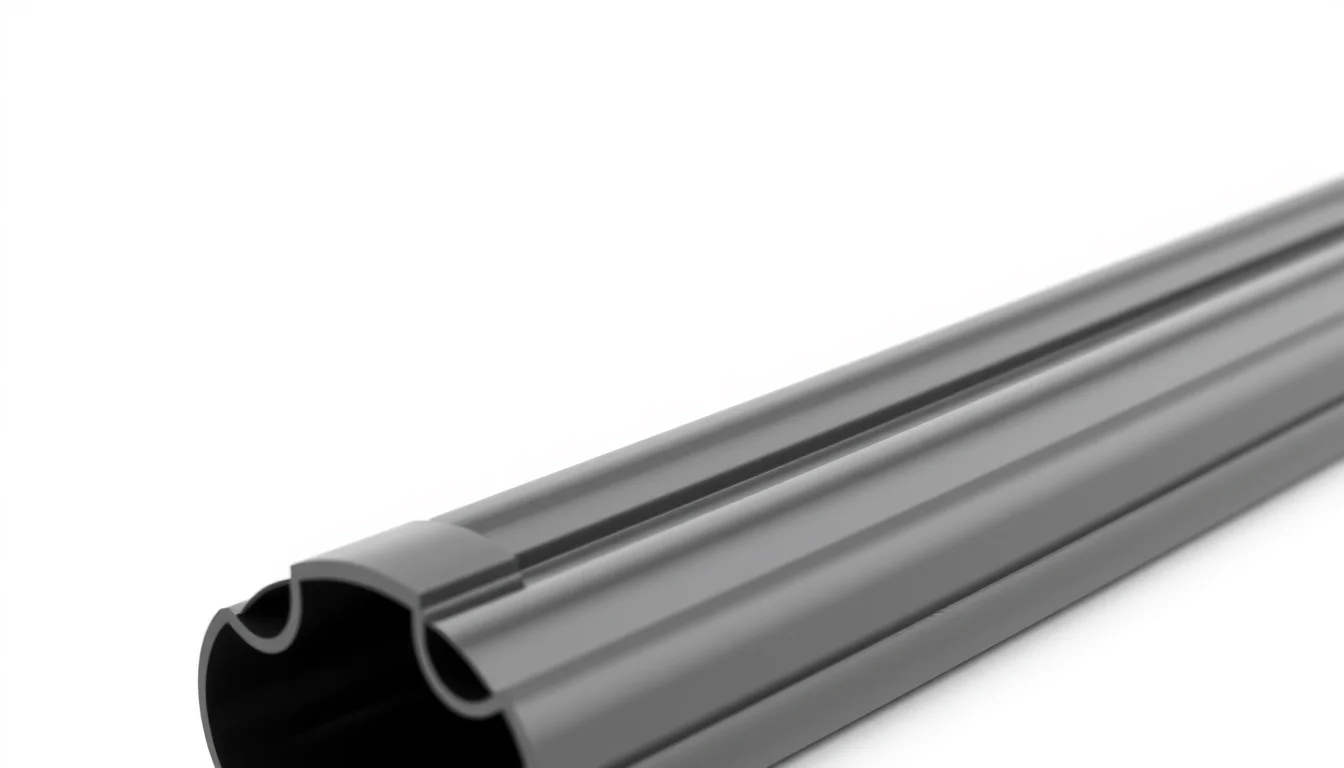
Para especificadores de projetos no exterior, a pergunta crítica não é se um serviço de extrusão de borracha personalizada pode produzir um perfil, mas se esse perfil manterá sua dureza, deformação permanente por compressão e tolerância dimensional após anos de exposição a UV, ciclos abaixo de zero ou fricção repetida de alta pressão. Esta análise de engenharia compara sistemas de materiais e tolerâncias de extrusão com dados reais de implantação, para que você possa especificar o composto correto antes do primeiro protótipo ser cortado.
Modos de falha em ambientes severos que os compradores realmente enfrentam
Degradação por UV e ozônio
Uma fita de vedação que passa em um teste de laboratório de 72 horas ainda pode rachar e fissurar em 18 meses em uma fachada voltada para o sul. A resistência ao ozônio não é uma propriedade cosmética — ela determina se a matriz polimérica mantém a elasticidade na interface de vedação. O envelhecimento térmico conforme ASTM D573 e o teste de ozônio conforme ASTM D1149 separam compostos que parecem idênticos em uma ficha técnica.
Fragilização abaixo de zero
Abaixo de -30°C, graus de EPDM de baixa qualidade ultrapassam sua transição vítrea e perdem a recuperação elástica. Uma junta de porta que veda a +20°C pode vazar ar a -35°C porque a dureza efetivamente aumenta 10–15 Shore A. Especificadores que atuam em cadeia fria, construção em clima frio ou transporte refrigerado devem verificar a fragilidade a baixas temperaturas, não apenas a faixa de temperatura nominal.
Fricção repetida de alta pressão
Vedações dinâmicas em janelas deslizantes, portas de armários e gabinetes industriais sofrem ciclos de abrasão que juntas estáticas nunca veem. A resistência à tração e a resistência ao rasgo tornam-se os fatores limitantes, não a dureza inicial. Um composto de 70 Shore A com 12 MPa de tração e boa resistência à propagação de rasgo durará mais que um composto de 60 Shore A com 8 MPa de tração no mesmo ciclo de fricção.
Comparação direta de materiais: EPDM vs PVC vs Silicone vs TPE
A tabela abaixo reflete números verificados em produção de nossas linhas em Hunan, não valores genéricos de catálogo. A deformação permanente por compressão é medida conforme ASTM D395 Método B (22 h @ 70°C), e o envelhecimento térmico conforme ASTM D573.
| Material | Faixa de temperatura | Shore A | Tração (MPa) | Deformação permanente | UV/Ozônio | Custo relativo |
|---|---|---|---|---|---|---|
| EPDM (curado ao enxofre) | -50 a +150°C | 50–90 | 8–14 | 20–30% | Excelente | $$ |
| EPDM (curado a peróxido) | -50 a +150°C | 60–90 | 10–16 | 15–25% | Excelente | $$$ |
| PVC (flexível) | -20 a +70°C | 55–85 | 6–12 | N/A (plastificado) | Bom (requer estabilizante UV) | $ |
| Silicone | -60 a +200°C | 30–80 | 6–10 | 20–35% | Excelente | $$$$ |
| TPE/TPV | -40 a +125°C | 50–90 | 6–12 | 25–40% | Bom | $$ |
Quando o EPDM vence
Para fitas de vedação de portas externas e juntas arquitetônicas, o EPDM curado ao enxofre a 70 Shore A continua sendo o cavalo de batalha. Ele oferece o melhor equilíbrio entre resistência ao ozônio, flexibilidade a baixas temperaturas e custo. O EPDM curado a peróxido é especificado quando a deformação permanente por compressão abaixo de 20% é obrigatória — por exemplo, em vedações de armários que devem manter uma força de fechamento constante por mais de 10 anos.
Quando o PVC é a escolha errada
O PVC é barato e extrusa com tolerâncias apertadas, mas a migração de plastificante causa fragilização e encolhimento ao longo do tempo. Em aplicações externas acima de 60°C de temperatura superficial, perfis de PVC podem perder 2–4% de sua estabilidade dimensional em três anos. Para qualquer especificação que exija exposição prolongada a UV, o PVC deve ser excluído, a menos que uma formulação estabilizada a UV seja explicitamente validada.
Quando o silicone é justificado
As séries de silicone são a especificação correta quando as temperaturas de operação excedem +150°C ou ficam abaixo de -50°C, ou quando a retardância de chama conforme UL 94 V-0 é exigida. A desvantagem é a resistência à tração — o silicone tipicamente fica entre 6–10 MPa contra 10–16 MPa do EPDM curado a peróxido — e o custo.
Tolerância de extrusão: o que ±mm realmente significa
Tolerância padrão vs de precisão
Um serviço de extrusão de borracha personalizada vive ou morre pela disciplina de tolerância. Perfis extrusados padrão normalmente mantêm ±0,5 mm em dimensões críticas. Perfis de precisão — aqueles usados em vedações automotivas e de eletrodomésticos — mantêm ±0,2 mm a ±0,3 mm. Qualquer coisa mais apertada que ±0,15 mm geralmente requer retificação pós-cura ou uma transição moldada.
Vulcanização e deriva de tolerância
O processo de vulcanização introduz encolhimento que varia por composto e seção transversal. Um perfil de EPDM 70 Shore A pode encolher 1,5–2,5% em relação às dimensões da matriz. Especificadores devem exigir que o fornecedor declare a compensação de encolhimento no relatório PPAP ou de inspeção da primeira peça, não apenas a faixa de tolerância final.
Em nossa experiência na fábrica de Hunan, um OEM europeu especificou um perfil de EPDM 65 Shore A para uma vedação de porta de contêiner refrigerado com tolerância de ±0,3 mm no lábio de vedação. A inspeção da primeira peça mostrou o lábio 0,42 mm abaixo do nominal após a cura. Recortamos a matriz com uma compensação de encolhimento de 2,1% e mudamos o composto para EPDM curado a peróxido, o que reduziu a deformação permanente de 28% para 19% e eliminou uma reclamação de vazamento em clima frio a -38°C. A lição: tolerância e seleção de composto devem ser validadas juntas, não sequencialmente.
Checklist de revisão de engenharia para especificadores de projetos
Validação do composto
Solicite dados de envelhecimento térmico conforme ASTM D573 (70 h ou 168 h @ 100°C) e deformação permanente por compressão conforme ASTM D395. Para aplicações em contato com fluidos, dados de inchamento conforme ISO 1817 são obrigatórios. Para perfis adjacentes a O-rings, as normas dimensionais ISO 3601 podem se aplicar.
Geometria do perfil e fricção
Fitas de vedação dinâmicas devem especificar resistência ao rasgo e, quando relevante, um tratamento superficial de baixo atrito. Para vedações deslizantes de armários, uma camada deslizante de TPE coextrudada pode reduzir a força de acionamento em 20–30% em comparação com EPDM puro.
Chama e fumaça
Gabinetes para eletrônicos ou transporte público podem exigir UL 94 V-0 ou equivalente. Formulações de silicone e EPDM especiais podem atender a isso, mas o pacote de retardante de chama afeta a deformação permanente — valide ambas as propriedades na mesma amostra.
Linhas de produtos relacionadas
Especificadores frequentemente combinam perfis de extrusão com fitas de vedação para portas para aberturas arquitetônicas e vedações para armários para portas de gabinetes. Onde um elemento decorativo ou estrutural rígido é necessário junto à vedação, perfis WPC podem ser coespecificados. Para aplicações de alta temperatura ou com classificação de chama, revise a série de silicone antes de optar pelo EPDM.
Perguntas frequentes
Qual é o MOQ para um serviço de extrusão de borracha personalizada?
O MOQ depende da complexidade do perfil e do composto. Perfis padrão de EPDM normalmente começam em 500–1.000 metros por tamanho; desenvolvimento de composto personalizado ou coextrusão pode exigir 2.000 metros. Cotamos o MOQ com base no seu desenho e uso anual para que o número reflita a amortização real do ferramental.
Qual é o prazo de entrega para extrusão personalizada?
Amostras da primeira peça geralmente são enviadas em 10–15 dias úteis após aprovação do desenho e confirmação do composto. O prazo de produção é de 20–30 dias para compostos padrão e 30–45 dias para formulações personalizadas ou coextrusão multi-dureza. A fabricação de ferramental adiciona 7–10 dias para novas matrizes.
Qual tolerância de extrusão vocês conseguem manter?
A tolerância padrão é ±0,5 mm em dimensões críticas; perfis de precisão mantêm ±0,2 a ±0,3 mm. Tolerâncias mais apertadas que ±0,15 mm exigem retificação pós-cura ou uma transição moldada. Relatamos a compensação de encolhimento e as dimensões da primeira peça conforme amostragem ASQ Z1.4.
Como os perfis são embalados para exportação?
Os perfis são enrolados, agrupados em comprimentos retos ou cortados no comprimento conforme sua especificação. A embalagem padrão de exportação usa filme PE, sacos de ráfia e caixas de madeira ou paletes. Podemos adicionar dessecante e filme VCI para frete marítimo, e rotular as caixas conforme o sistema de SKU do seu armazém.
Qual é a política de amostras?
Amostras de perfis de estoque são gratuitas; amostras extrusadas personalizadas são cobradas a uma taxa de ferramental e setup, creditada contra o primeiro pedido de produção. O prazo de amostra é de 10–15 dias úteis após aprovação do desenho e do composto. Envie seu desenho CAD para uma cotação em 24 horas.
Tabela de referência de especificação
| Parâmetro | Faixa padrão | Faixa de precisão | Método de teste |
|---|---|---|---|
| Dureza Shore A | 50–90 | ±3 | ASTM D2240 |
| Resistência à tração | 8–16 MPa | — | ASTM D412 |
| Alongamento na ruptura | 200–500% | — | ASTM D412 |
| Deformação permanente por compressão | 15–30% | ≤20% (EPDM peróxido) | ASTM D395 B |
| Envelhecimento térmico | 70–168 h @ 100°C | — | ASTM D573 |
| Resistência ao ozônio | 50 pphm, 20% de deformação | Sem trincas | ASTM D1149 |
| Tolerância de extrusão | ±0,5 mm | ±0,2–0,3 mm | QMS interno |
| Faixa de temperatura | -50 a +150°C (EPDM) | — | — |
Envie seu desenho CAD para uma cotação em 24 horas.
Precisa de orçamento personalizado?
Envie seu desenho CAD ou especificações (material, dureza, perfil, faixa de temperatura, MOQ) — nossa equipe de engenharia responde em 24 horas.