
木门密封条选型指南 | 工厂直供
作者 州信密封工程团队 · · 4 浏览
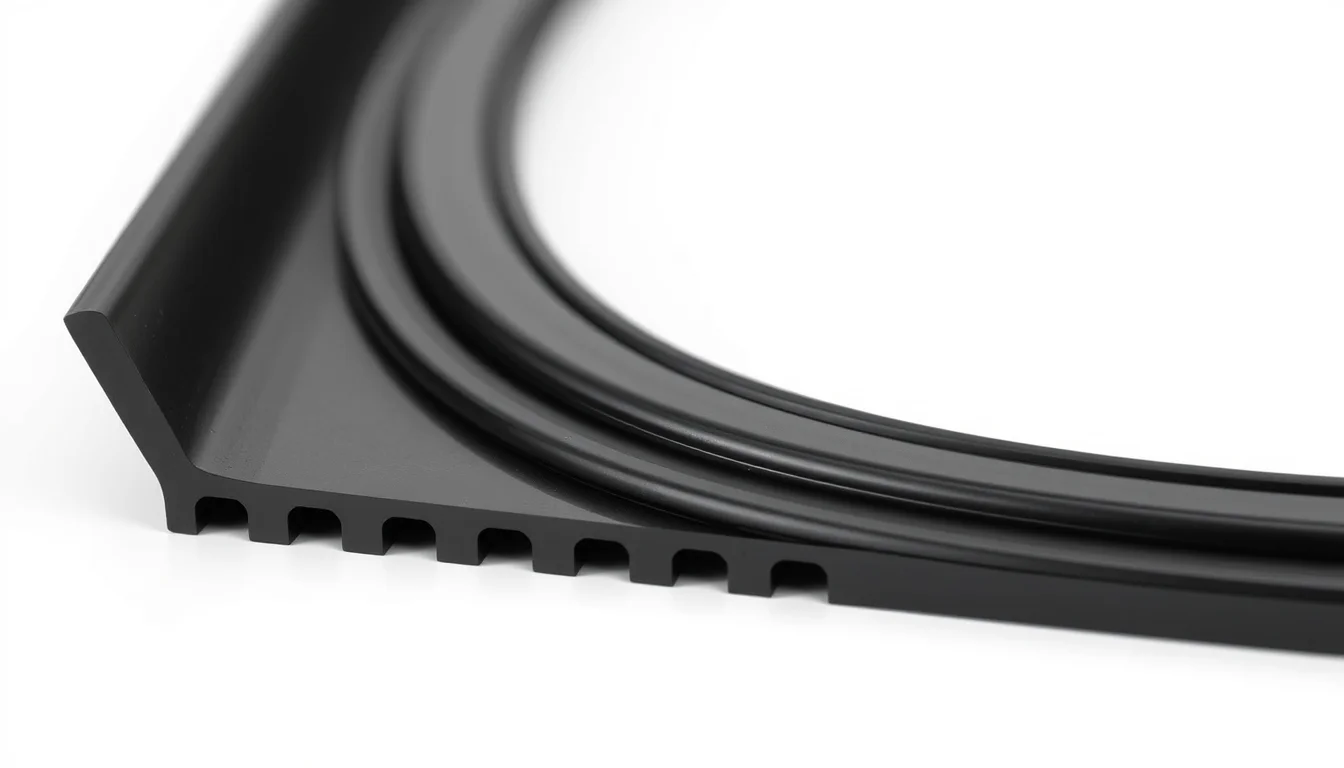
木门工厂如何选择密封条 | OEM供应商
木门工厂应根据聚合物的性能数据——拉伸强度、压缩永久变形、热老化和耐化学性——匹配门的服役环境来选择密封条,然后将挤出公差和阻燃等级锁定到采购规范中。以下对比为OEM采购商提供了TPE、PVC和PU型材以及门底密封装置的直观选材矩阵。
门密封条材料性能矩阵
| 性能 | TPE | PVC(软质) | PU(聚氨酯) | 测试方法 |
|---|---|---|---|---|
| 邵氏A硬度范围 | 55–80 | 60–85 | 70–90 | ASTM D2240 |
| 拉伸强度(MPa) | 8–14 | 10–18 | 25–45 | ASTM D412 |
| 断裂伸长率(%) | 350–550 | 200–350 | 400–600 | ASTM D412 |
| 压缩永久变形,22 h @ 70°C(%) | 20–30 | 30–45 | 15–25 | ASTM D395 Method B |
| 热老化,168 h @ 100°C,拉伸保持率(%) | ≥80 | 60–75 | ≥85 | ASTM D573 |
| 使用温度范围(°C) | -40 to +90 | -20 to +60 | -40 to +100 | — |
| 耐臭氧性,50 pphm,40°C,72 h | 无开裂 | 表面龟裂 | 无开裂 | ASTM D1149 |
| 耐油/酸/碱 | 中等 | 良好(稀酸) | 优异(油、燃料) | ISO 1817 |
| 阻燃选项 | 可提供UL 94 V-0 | 可提供UL 94 V-0 | UL 94 HB–V-0 | UL 94 |
| 密度(g/cm³) | 1.05–1.20 | 1.25–1.45 | 1.10–1.25 | ISO 1183 |
| 典型挤出公差(mm) | ±0.3 | ±0.3 | ±0.3 | ISO 3302-1 Class E2 |
以上数据反映了湖南周信门用型材经过生产验证的范围;确切值以每批混炼胶的材料数据表确认。
根据门的服役环境匹配聚合物
TPE密封条——室内及半室外门
热塑性弹性体(TPE)在70°C下22 h后的压缩永久变形为20–30%,可在季节性湿度波动中保持密封条与门框接触。8–14 MPa的拉伸强度支持薄壁球形和翅片型材在安装过程中不撕裂。TPE完全可回收,因此挤出修边产生的工厂废料可以高达20%的添加量重新造粒,而100°C下168 h后的拉伸保持率不会降至80%以下(ASTM D573)。对于室内木门,这是默认规格。
PVC密封条——成本敏感的大批量生产线
软质PVC的拉伸强度为10–18 MPa,混炼胶成本低于TPE,但压缩永久变形为30–45%,意味着在持续关门压力下型材更快产生永久变形。使用温度上限接近+60°C,因此PVC不适用于暴露在直射阳光下或靠近热源的门。在门为室内、关门力轻、年产量足以支撑专用挤出模具的场合指定使用PVC。
PU密封条——室外及重型门
聚氨酯的拉伸强度为25–45 MPa,压缩永久变形为15–25%,是该组中回弹性最好的。根据ISO 1817对油、燃料和稀酸的耐受性使PU成为室外木门、车库门以及车间或商业厨房门的首选。100°C下168 h的热老化保持≥85%的拉伸强度。代价是混炼胶成本以及较窄的硬度窗口(70–90 Shore A),限制了非常软的球形型材。
门底密封装置——机械层
门底密封将弹性体刮片或球形件与刚性载体和自动升降机构组合在一起。根据地面磨损情况指定刮片采用TPE或PU;载体采用硬质PVC或铝合金。刮片的压缩永久变形决定密封条保持地面接触的时间——目标为按ASTM D395 ≤25%,以避免在服役第一年内出现透光缝隙故障。
OEM采购订单规格检查清单
| 参数 | 推荐规格 | 重要性 |
|---|---|---|
| 硬度 | 55–80 Shore A(TPE);70–90(PU) | 平衡关门力与密封接触 |
| 拉伸强度 | ≥8 MPa(TPE);≥25 MPa(PU) | 防止紧固点撕裂 |
| 压缩永久变形 | ≤30%(TPE);≤25%(PU) | 长期密封回弹 |
| 热老化 | ≥80%拉伸保持率,168 h @ 100°C | 预测5–8年使用寿命 |
| 挤出公差 | ±0.3 mm,ISO 3302-1 E2 | 确保压入配合到门槽 |
| 阻燃等级 | 规范要求处使用UL 94 V-0 | 防火门合规 |
| 色牢度 | 300 h QUV后ΔE ≤3 | 长期匹配门饰面 |
根据我们湖南工厂的经验, 一家欧洲OEM门厂将室内型材从PVC改为TPE后,在两个采暖季内将关于透光缝隙的现场投诉减少了约40%,因为TPE的压缩永久变形使翅片在干燥的冬季月份保持接触。该变更需要新的挤出模具,但无需修改门槽。
挤出公差与硫化控制
挤出公差是门厂最常规定不足的变量。根据ISO 3302-1 Class E2的±0.3 mm公差带可通过在线激光测量在TPE和PVC型材上实现;更紧的公差带会推高废品率,应保留给关键密封面。对于PU,挤出后硫化和退火可稳定聚合物基体,将24 h内的尺寸漂移锁定在0.2 mm以下。每副新模具要求提供混炼胶的硫化曲线和首件检验报告。
耐臭氧性对室外门很重要:添加抗臭氧剂的TPE和PU混炼胶根据ASTM D1149在50 pphm下72 h无开裂,而标准PVC可能出现龟裂。TPE和PVC可提供符合UL 94 V-0的阻燃等级用于防火门组件;请在混炼胶证书上确认等级,而非型材图纸上。
采购流程:从图纸到生产线
- 发送门槽截面图纸和目标硬度。
- 接收材料推荐(TPE、PVC或PU)及拉伸强度、压缩永久变形和老化性能的数据表值。
- 批准300 mm样品长度与门槽的配合。
- 在PO上确认挤出公差等级和阻燃等级。
- 首件检验,然后批量放行。
查看完整的门密封条系列了解型材几何选项,并在门扇使用复合框架时搭配WPC型材使用门底密封。对于高温或特殊门变体,硅胶系列将使用窗口扩展至150°C以上;橱柜和家具生产线可参考橱柜密封条以匹配边缘型材。
常见问题
定制TPE或PVC门密封条的最小起订量是多少?
现有模具的MOQ为每个型材500 kg,新挤出模具为1,000 kg,反映了设置和硫化稳定成本。低于MOQ的试订单可按样品生产报价,收取每米溢价。在最终确定模具图纸前,请根据您的年门产量确认MOQ。
木门工厂应计划多长的交货期?
标准型材在PO确认后15–20天发货;新模具增加10–15天用于制造和首件批准。使用已批准混炼胶和模具的重复订单在12–15天内完成。在生产线切换日期前两周预订产能。
门密封型材的挤出公差能做到多少?
标准生产在关键密封面上按ISO 3302-1 Class E2保持±0.3 mm。TPE和PU可通过在线测量提供更紧的±0.2 mm,但需经型材几何审查。每批次的检验报告上均注明公差等级。
密封条出口如何包装?
型材卷成50–100 m卷,用PE膜包裹,装入出口纸箱或木箱并加干燥剂。卷长和卷径根据您的卸货设备设定。纸箱标签包括批号、混炼胶代码和公差等级以便追溯。
OEM评估的样品政策是什么?
标准型材的免费300 mm切割样品在3天内发货;定制混炼胶样品需支付少量模具费,可在首次批量订单中抵扣。样品附材料数据表,包含拉伸强度、压缩永久变形和老化数据。发送您的CAD图纸以获取24小时报价。