
抗紫外线EPDM窗条 | OEM/ODM定制工厂
作者 州信密封工程团队 · · 7 浏览
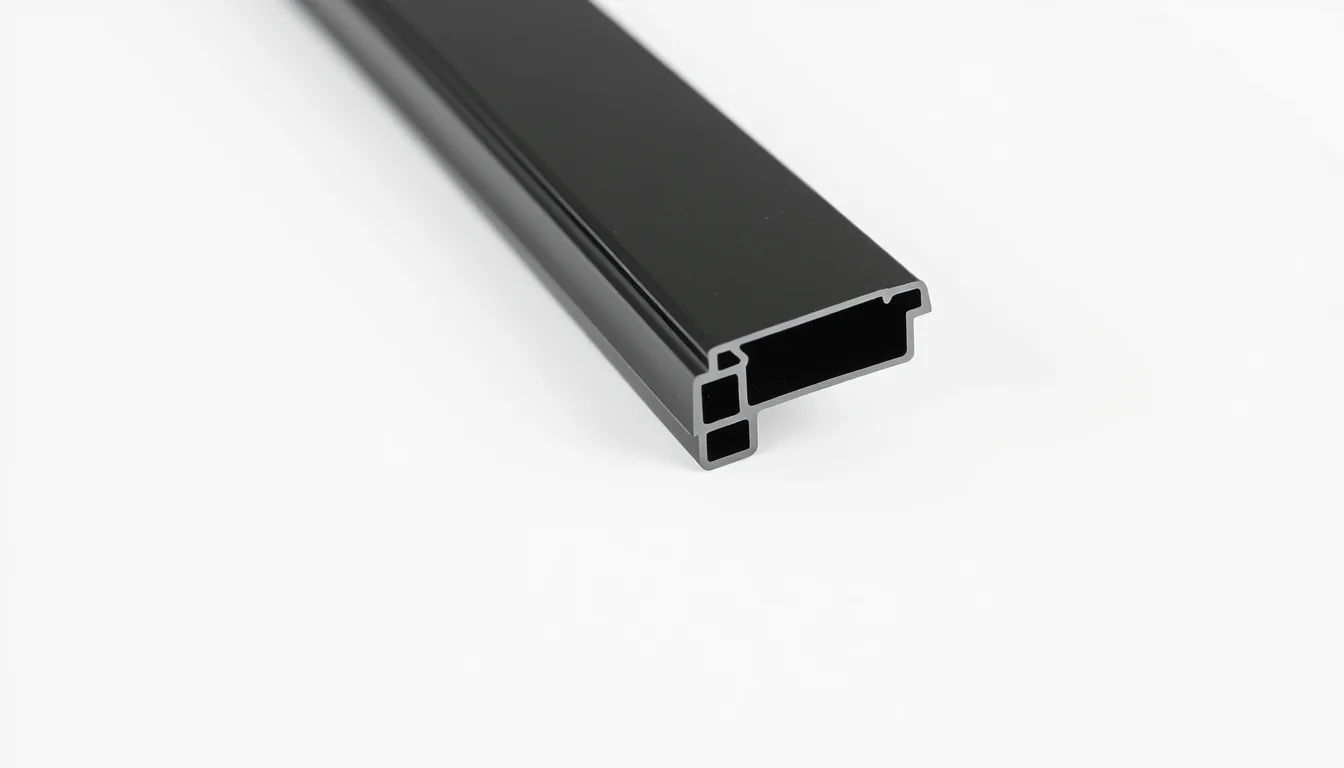
对于采购抗紫外线EPDM窗条的海外买家而言,关键采购数据点是模具费、起订量、挤出公差和样品交期——以及工厂能否在重复订单中持续保持这些规格。本指南将带您了解真实的定制挤出流程,从CAD审核到出口包装,助您高效筛选供应商,无需浪费三周时间反复沟通。
工厂能力对比:真正重要的指标
在对比抗紫外线EPDM窗条报价时,每米单价是最后才需要看的。首先要看的是供应商是否拥有真正的硫化生产线,还是将硫化环节外包。其次要看他能否在一次挤出中同时共挤硬质和软质聚合物——这对于将密实EPDM底部与软质泡管结合的窗条至关重要。
设备与工艺信号
一家有能力的EPDM挤出工厂应具备:
- 冷喂料或热喂料挤出机,长径比大于16:1,以确保聚合物基体分散均匀
- 微波或热空气连续硫化(CV)生产线,而非批次烘箱
- 在线激光测径仪用于尺寸反馈
- 盐浴或流化床硫化用于密实型材
材料牌号透明度
要求供应商提供确切的EPDM牌号、炭黑类型和硫化体系。抗紫外线EPDM窗条通常使用高乙烯含量的EPDM(60–70%)以及硫磺或过氧化物硫化体系。过氧化物硫化的EPDM具有更好的压缩永久变形和热老化性能,这对于在热带安装环境中表面温度达到90°C以上的窗条尤为重要。
以我们湖南工厂的经验来看, 一家欧洲门窗五金OEM在找到我们之前,已经拒绝了三家供应商的样品,原因是泡管部分在100°C下经过500小时ASTM D573热空气老化后塌陷。根本原因是薄壁泡管中的EPDM硫化不足——外包的批次烘箱从未达到芯部温度。我们将该型材转移到配备12米热空气隧道的微波CV生产线上,压缩永久变形从38%降至22%(ASTM D395,70h @ 100°C)。这一工艺改变就是5年与15年窗密封寿命之间的差距。
抗紫外线EPDM与其他弹性体的对比
买家经常问,与硅胶或TPE相比,EPDM是否仍是最佳选择。下表使用窗密封型材的典型值——请根据您的具体牌号和测试标准进行验证。
| 性能 | EPDM(抗紫外线型) | 硅胶 | TPE/TPV | PVC(软质) |
|---|---|---|---|---|
| 连续使用温度 | -40至120°C | -60至200°C | -60至125°C | -10至70°C |
| 邵氏A硬度范围 | 50–80 | 30–70 | 55–85 | 60–90 |
| 拉伸强度(MPa) | 8–14 | 6–10 | 5–9 | 8–15 |
| 压缩永久变形(%,70h @ 100°C) | 20–30 | 15–25 | 30–45 | 40–60 |
| 耐臭氧性 | 优异 | 优异 | 良好 | 差 |
| UV/耐候性(1000h QUV) | ΔE < 3 | ΔE < 2 | ΔE < 4 | ΔE > 8 |
| 阻燃性(UL 94) | HB(添加助剂可达V-0) | HB至V-0 | HB | 可达V-0 |
| 相对成本 | $$ | $$$$ | $$ | $ |
在大多数气候条件下,EPDM在户外窗条的性价比方面胜出。当窗条持续承受130°C以上温度或需要无卤添加剂的UL 94 V-0等级时,则选用硅胶。TPE适用于UV暴露极少的室内橱柜密封条。
定制挤出流程:从CAD到集装箱
第一步——图纸审核(第0–1天)
发送包含截面的2D DXF或DWG文件,如有3D STEP文件请一并提供。注明切割长度、角部处理方式以及任何挤出后工序(冲孔、开槽、拼接)。我们审核拔模角度、壁厚均匀性和最小圆角。EPDM最小壁厚1.5 mm是安全的;低于1.0 mm,型材在牵引过程中有撕裂风险。
第二步——模具与DFM反馈(第1–3天)
我们返回一份DFM报告,标注任何会增加模具成本或废品率的特征。窗条型材的典型挤出模具费用为600至2,500美元,取决于复杂程度和共挤流道数量。EPDM + 硬质PVC共挤型材处于价格高端。
第三步——样品挤出与测试(第5–10天)
首件样品经过挤出、硫化,并测试硬度(邵氏A)、拉伸强度(ASTM D412)、压缩永久变形(ASTM D395)和耐臭氧性(ASTM D1149)。按ASTM D573在70h/100°C下进行热老化测试以确认硫化状态。对于汽车或轨道交通应用的窗条,如有要求,我们还会进行ISO 1817耐液体测试。
第四步——样品确认与量产(第10–30天)
样品确认后,生产在同一生产线使用相同硫化配方进行。EPDM窗条的挤出公差通常为关键尺寸±0.15 mm,非关键尺寸±0.30 mm,符合ISO 3302-1 E2或E3级。严于±0.10 mm的公差需要后硫化磨削或二次定型模具——可以实现,但会增加成本和交期。
发送减少反复沟通的CAD图纸
定制EPDM窗条项目中的大多数延误来自图纸不完整,而非工厂产能。一份完整的询价文件包括:
- 标注所有尺寸和公差的截面图
- 材料规格(EPDM牌号、硬度、颜色、UV防护体系)
- 切割长度及公差
- 年用量和首批订单数量
- 任何法规要求(RoHS、REACH、UL 94、FMVSS 302)
- 包装偏好(卷装、直条或带背胶预切)
如果您只有实物样品,请快递寄送——我们可以逆向工程型材并返回图纸供您确认。这会增加3–5天,但可避免开错模具。
相关型材方面,我们的门窗密封条和硅胶系列页面展示了我们可生产的各种截面。我们还为复合窗系统共挤WPC型材与EPDM密封条。
起订量、模具、包装与出口
起订量
定制抗紫外线EPDM窗条的标准起订量为每个型材每种颜色500–1,000米。对于库存型材,起订量可降至200米。共挤或双硬度型材起订量为1,000米。
模具费用
| 型材类型 | 典型模具费(美元) |
|---|---|
| 单挤出EPDM | 600–1,200 |
| 共挤EPDM + 硬质 | 1,500–2,500 |
| 后加工(冲孔、开槽) | 300–800 |
包装与出口
窗条卷成50–100米/卷,PE膜包裹,然后装入纸箱放在托盘上。对于长直条,我们使用硬质管或木箱。所有出口包装符合ISPM 15木材标准。我们可从上海或宁波港FOB发货,也可CIF/CFR至您的港口。典型集装箱装载量:根据型材密度,20尺柜可装12–18吨。
常见问题
定制抗紫外线EPDM窗条的起订量是多少?
对于新的定制型材,起订量通常为每种颜色每种硬度500–1,000米。如果您接受库存型材和标准黑色EPDM,起订量可低至200米。带硬质骨架的共挤型材起订量为1,000米,因为开机废料更多。
样品交期是多久?
新挤出模具的首件样品在图纸确认后7–10个工作日内发货。如果您寄送实物样品进行逆向工程,需增加3–5天。库存型材样品2–3天发货。我们通过DHL或FedEx快递样品,运费可到付或预付,视协议而定。
EPDM窗条能保证什么挤出公差?
标准生产公差为关键尺寸±0.15 mm,非关键尺寸±0.30 mm,符合ISO 3302-1 E2/E3级。严于±0.10 mm的公差需要二次定型或磨削,应尽早注明,因为会影响模具设计和成本。
抗紫外线EPDM窗条如何包装出口?
标准包装为50–100米卷装,PE膜包裹,装入纸箱放在ISPM 15托盘上。直条用硬质管或木箱运输。我们可为OEM买家添加干燥剂、VCI膜或定制标签。20尺柜装载量为12–18吨。
你们的样品政策是什么?
库存型材样品免费;您承担快递费。定制样品收取象征性费用,在超过5,000米的首个量产订单中抵扣。我们随样品提供完整测试报告:硬度、拉伸强度、压缩永久变形及按ASTM D573的热老化测试。
发送CAD图纸,24小时内获取报价
将您的DXF、DWG或STEP文件连同材料和用量信息发送给我们。我们的工程团队在工作日内24小时内返回DFM报告、模具报价和FOB价格。如需从实物样品逆向工程,请快递至我们湖南常德工厂,我们将返回图纸供您确认。